Cauze și soluții pentru nealinierea benzilor de uși WPC
Cauze și soluții pentru alinierea greșită a benzilor de uși WPC (îndoire, benzi asimetrice, grosime neuniformă, răsucire)
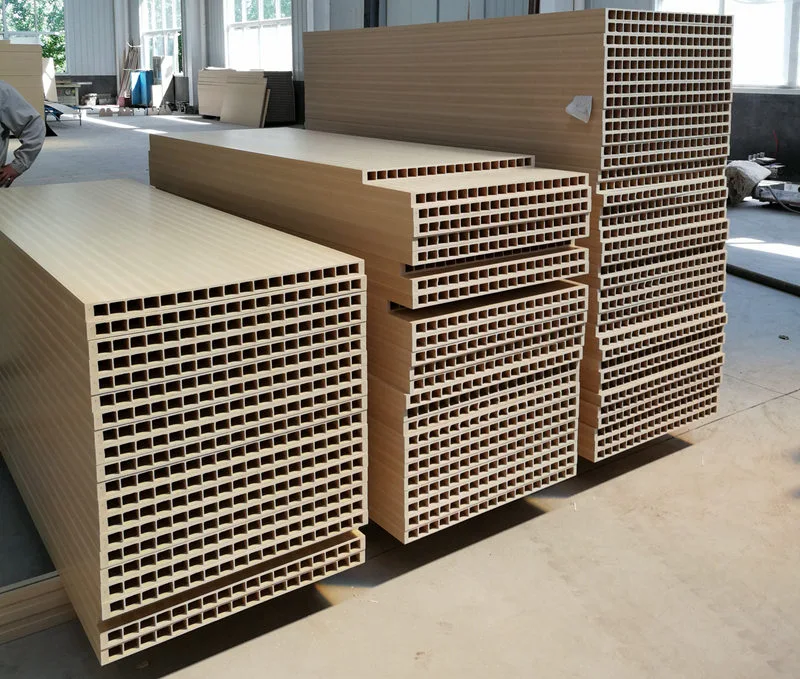
Ușile WPC sunt fabricate prin prelucrare compozită din PVC și pulbere de lemn; aceste uși prezintă de obicei o structură goală și sunt formate într-o singură etapă folosind o matriță de extrudare. Interiorul gol este de obicei echipat cu mai multe benzi nervurate de armare pentru a spori rezistența generală a profilului. Dacă aceste benzi nervurate devin deformate, nu numai că va afecta planeitatea suprafeței, ci va compromite și capacitatea de susținere structurală a profilului, prevenind potențial căptușeala din oțel de armare să fie introdusă corect în timpul asamblarii ulterioare a panoului ușii – influențând astfel direct calitatea și performanța de instalare a ușii finite. Folosind experiența lor extinsă de producție, inginerii Yongte au identificat cauzele comune ale deformării benzilor nervurate în timpul procesului de turnare prin extrudare pentru ușile din lemn-plastic și au dezvoltat soluții corespunzătoare, aplicabile. Aceste soluții permit tehnicienilor de producție să diagnosticheze și să localizeze rapid problema, să ajusteze prompt parametrii de producție și setările echipamentelor, să reducă rata defecțiunilor și să asigure o calitate constantă a producției pentru profilele de uși din lemn-plastic. Următoarea secțiune va defalca sistematic manifestările specifice și metodele de rezolvare pentru fiecare cauză potențială, aranjate în funcție de nivelul lor de prioritate.
Distorsiunea benzilor de armare a ușilor WPC se referă, în general, la benzile de armare interioare; manifestările frecvente includ: abaterea laterală sau îndoirea în formă de S a benzilor, grosimea neuniformă (unele secțiuni mai groase sau mai subțiri decât altele), răsucirea generală a benzii, în cazuri severe, separarea dintre banda de armare și peretele exterior, nealinierea cavității goale sau deformarea rebound după răcire și modelare.
Mecanismul miezului: descărcarea neuniformă a materialului din capul mașinii → rezistență la formare asimetrică → contracție inconsecventă de răcire → distribuție oblică a forței de tracțiune.
1, Ușă WPC Cap de matriță și matriță (cel mai frecvent – acordați prioritate depanării)
cauza
1. Dezechilibrul canalului de curgere al matriței matriței: diferență semnificativă de rezistență la curgere între secțiunea nervurii și peretele exterior; canalul de flux de alimentare pentru nervură este prea îngust sau prea lung, rezultând un debit mai lent al materialului în comparație cu peretele exterior, ceea ce face ca nervura să fie trasă și îndoită; sau acumularea localizată de material în canalul de curgere al nervurii conduce la debite fluctuante.
2. Decalaj unilateral inegal în matrița nervură: o parte a muchiei matriței are un spațiu mai mare, în timp ce cealaltă parte are un spațiu mai mic; materialul evacuat este mai gros pe o parte și mai subțire pe cealaltă parte, rezultând o tendință inerentă de îndoire la ejectare.
3. Distribuția neuniformă a temperaturii matriței: zona nervurii se confruntă cu temperaturi excesiv de ridicate, făcând topirea prea fluidă și predispusă la întindere și deviație; zona nervurii se confruntă cu temperaturi excesiv de scăzute, rezultând o elasticitate ridicată a topiturii și un stres intern ridicat, ceea ce poate duce la rebound și deformare după ejectarea mucegaiului.
4. Acumularea de carbon din capul matriței; Cocsurile de pulbere de lemn care aderă la canalele de curgere a armăturii, ducând la blocarea localizată a materialului, fluctuațiile debitului și dezalinierea periodică a barelor de armătură.
5. Barele de armare (tijele de susținere a miezului matriței) sunt deformate sau slăbite; tija de poziționare a miezului matriței este aliniată greșit, ceea ce înseamnă că poziția de formare a armăturii nu este în centru, rezultând o abatere directă a armăturii în timpul extrudarii.
modul de a face față unei situații
1. Pregătirea matriței: șlefuiți canalul de curgere a nervurii pentru a echilibra ratele de descărcare dintre peretele exterior și nervură; extindeți în mod corespunzător poziția nervurii în canalul de curgere pentru a asigura o alimentare adecvată cu materialul nervurii; debitul nervului trebuie să fie ușor egal sau puțin mai lent decât cel al peretelui exterior; debitul peretelui exterior nu trebuie să fie semnificativ mai rapid.
2. Calibrați spațiul de deschidere al matriței și reglați uniform marginea de armare; inspectați tija de susținere a miezului matriței, blocați și aliniați coaxialitatea acesteia și înlocuiți orice tijă de sprijin deformată.
3. Controlul temperaturii pe zone: temperatura din zona de armare a miezului matriței ar trebui să fie puțin mai mică decât cea a peretelui exterior pentru a reduce curgerea topiturii și a minimiza revenirea; temperatura totală nu trebuie să depășească 185°C (pentru compozitele PVC lemn-plastic, pentru a preveni carbonizarea pulberii de lemn).
4. Îndepărtați în mod regulat matrița pentru a îndepărta cocsul acumulat din materialul de cocs; în timpul opririi mașinii, aplicați izolație termică pentru a preveni carbonizarea și aderarea pulberii de lemn de pereți.
2, uși WPC Formularea și factorii materiale
cauza
1. Distribuția neuniformă a dimensiunii particulelor și conținut ridicat de umiditate: atunci când umiditatea este încălzită, se formează spumă, generând bule în matrice; aceasta duce la o rezistență locală inconsecventă și o contracție neuniformă la răcire, ceea ce duce la îndoire; dacă pulberea de lemn este prea grosieră, modulul elastic al materialului topit prezintă fluctuații semnificative.
2. Dezechilibru de lubrifiere – Alunecare externă excesivă: Suprafața de topire este prea alunecoasă, rezultând un contact slab între nervură și manșonul de modelare, ceea ce poate duce la abateri; – Alunecare exterioară insuficientă: Frecarea mare determină deformarea nervurii la tragerea unilaterală de către manșonul de modelare; – Alunecare internă insuficientă: elasticitatea ridicată a topiturii duce la revenire la ejectare din matriță.
3. Conținut excesiv de umplutură de carbonat de calciu: reduce ductilitatea topiturii și afectează duritatea gâtului, făcând materialul susceptibil la deformare la tracțiune.
4. Amestecarea neuniformă a materialelor și variația lotului: modificări periodice ale vâscozității topiturii, grosimi variate ale barelor de armare și apariția unei curbe în S.
modul de a face față unei situații
1. Uscarea prafului de lemn – umiditate controlată <1%; dimensiunea uniformă a particulelor de pulbere de lemn pentru a preveni formarea excesivă de pulbere grosieră.
2. Reglați fin sistemul de lubrifiere: reduceți frecarea externă excesivă; asigura o frecare internă suficientă pentru a îmbunătăți omogenitatea topiturii; faceți ajustări minore la stabilizator pentru a garanta stabilitatea termică.
3. Proces stabil de amestecare: temperatura de amestecare de mare viteză și temperatura de descărcare de răcire sunt constante, iar timpul de amestecare per lot este constant.
3, Sistem de răcire de formare de calibrare (etapa de formare este critică pentru formarea nervurilor)
cauza
1. Asimetrie între manșoanele de formare a vidului din stânga și din dreapta: aspirația excesivă a vidului pe o parte trage nervurile spre acea parte, provocând nealinierea nervurilor; vidul excesiv trage direct nervurile cu pereți subțiri, ducând la deformare; vidul insuficient împiedică aderarea corectă a profilului de manșonul de formare, ceea ce duce la instabilitate pozițională.
2. Răcirea neuniformă a canalului de apă din cavitatea matriței: partea interioară se răcește rapid și se micșorează devreme, ducând la întărire; partea exterioară se răcește mai lent și continuă să se micșoreze, creând un diferențial de contracție care face ca bara de armare să se îndoaie după răcire.
3. Uzura sau nealinierea orificiului de ghidare de intrare pe manșonul de modelare: atunci când profilul este introdus în manșonul de modelare, acesta nu este centrat, ceea ce face ca nervura să fie îndoită forțat din aliniament.
4. Nervurile interne ale manșonului de formare corespund bavurilor și treptelor din cavitatea matriței; rezistența la frecare unilaterală este mare.
modul de a face față unei situații
1. Reglați în mod independent vidul pe ambele părți pentru a asigura niveluri echilibrate de vid; nu creșteți vidul în mod arbitrar; nivelul de vid în zonele cu pereți subțiri trebuie redus în mod corespunzător.
2. Inspectați circuitul de apă pentru eventuale scurgeri sau blocaje; curățați orice canale de apă înfundate; instalați circuite suplimentare de apă de răcire în pozițiile cavităților de matriță corespunzătoare pentru a asigura o răcire uniformă; monitorizați temperaturile apei la intrare și la ieșire.
3. Reglați stația de reglare pentru a vă asigura că capul matriței, manșonul de reglare și mecanismul de tracțiune sunt toate coaxiale; macinați eventualele bavuri de pe manșonul de fixare; înlocuiți manșonul de reglare dacă se detectează uzură severă.
4, Tracțiune și procesul principal de extrudare a mașinii
cauza
1. Sincronizarea neuniformă a tracțiunii sau tensiunea neuniformă a curelei (tensiune inegală pe partea stângă și dreaptă); forță neuniformă de tracțiune verticală sau laterală (o parte mai strânsă decât cealaltă), supunând profilul unor forțe laterale și determinând îndoirea nervurilor interne; viteza de tracțiune fluctuantă (variind între rapid și lent), rezultând modificări ale alungirii coastelor.
2. Nepotrivire între viteza de extrudare și viteza de tragere: Dacă viteza de tragere este prea mare, nervura se întinde și se subțiază, generând tensiuni interne de tracțiune; la scoaterea din procesul de tragere, revine și se îndoaie; daca viteza de tragere este prea mica, nervura este comprimata si bombata, suferind deformare.
3. Viteză instabilă de rotație a șurubului; presiune fluctuantă de topire: descărcare pulsatorie, variație periodică a grosimii nervurilor, prezentând o curbură ondulată.
4. Distanța (decalajul de aer) dintre duza matriței și manșonul de modelare este incorectă: dacă spațiul de aer este prea lung, materialul topit va fi întins liber în aer, făcându-l predispus la deviație; dacă spațiul de aer este prea scurt, poate cauza ciocnirea materialului cu matrița.
modul de a face față unei situații
1. Calibrarea tractorului: Asigurați o tensiune uniformă a curelei pe ambele părți și verificați uzura curelei; verifica stabilitatea vitezei de tragere.
2. Potriviți vitezele de extrudare și de tragere: Mențineți rata de întindere a nervurilor la minim; pentru profilele din lemn-plastic, urmăriți cea mai mică rată de întindere posibilă pentru a reduce stresul intern.
3. Menține presiunea stabilă a sistemului; verificați dacă sita filtrului este înfundată; asigurați-vă că configurația ecranului filtrului este adecvată pentru a minimiza pulsația de presiune.
4. Spațiul de aer trebuie menținut la 10–20 mm pentru a preveni orice deplasare laterală a profilului înainte ca acesta să intre în manșonul de modelare.
5, Rebound final (barele de armare se deformează treptat după ce răcirea este completă)
Cauză: stres intern rezidual, gradient de răcire necorespunzător, răcire excesiv de rapidă a suprafeței, contracție internă continuă și deformarea ulterioară a nervurii. Contramăsuri: Extindeți lungimea rezervorului de apă de răcire și adăugați post-răcire; reglați gradientul de răcire de la mare la scăzut și evitați răcirea bruscă; reduce în mod corespunzător raportul de tragere.